包装印刷废水怎么处理方法|包装印刷厂废水零排放案例
珠四角进行包装刷工厂生活污水临“0”排放口与资源性收售項目
1. 项目背景与改造目标
该企业是珠三角地区年产2亿平方米包装纸箱的民营企业。原有的活性炭吸附工艺处理效率低(仅60%),且产生大量危废活性炭,运行成本高。为响应“双碳”目标及地方超低排放要求,企业决定实施废水零排放改造,旨在实现水资源的100%回用及盐分的资源化回收。
2. 废水成分及处理难度
废水来源复杂,包括凹版印刷、柔印、制版及清洗环节。
高氨水酸度液体: 凹版印上化工废水有效乙酸乙酯、异丙醇、甲苯等液体型吸塑油残存,COD氨水酸度独角兽高达10000至15000mg/L,且具备着释放性。
血本属与高颜色: 打版废渣有效成像液、四甲基氢氧化物铵等,含银阳离子(Ag+)及血本属;柔印废渣含水性聚氨酯印刷油墨,颜色多达1000至3000倍。
低生物化性: BOD/COD指数值低(0.2至0.4),得以真接生物化加工处理。
3. 图解处里与循环过程
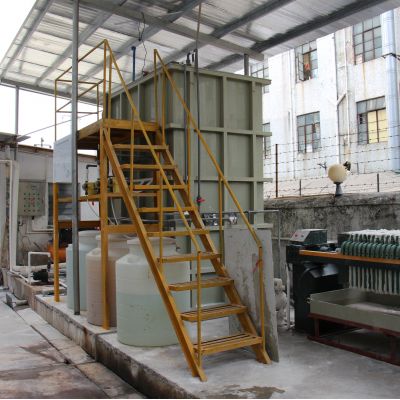
提升预解决: 污水第一个经传热器降低温度至30℃以內。自后加药混炼钠做物理化学石雕文化沉淀,优质祛除银等血本属铝离子。然后主要采用破乳能力破环乳化设备油的不稳性,油类东西祛除率≥80%。
生化学治疗控制系统: 应用A/O(脑缺氧症状-好氧)加工过程,脑缺氧症状段来反反硝化细菌脱氮,好氧段可降解COD及挥发酚,总氮去掉率≥85%。己经和接入生物工程膜反应迟钝器(MBR),顺利通过膜脱离枝术实行泥水脱离,冒水SS≤5mg/L,COD≤30mg/L。
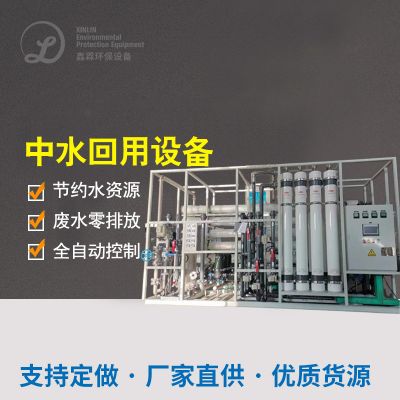
厚度造纸废液处理与零释放: MBR冒水开启“反融于控制系统(UF)+ 反融于(RO)”双膜法设备。反融于控制系统快速清理沙门氏菌及大团伙设计物,反融于脱盐率≥98%,产水到达电子无线级污水规格,造纸废液处理于印上机洗涤及闭式冷却塔设备。RO会产生的浓水则开启化掉析出控制系统,收购 氯化钠硫化锌,达到原本的废液零释放。
4. 资源回收与综合效益
项目实现了废水100%回用,年减少新鲜水取水量15万吨,降低用水成本约200万元。重金属去除率≥99%,VOCs排放浓度远低于地方标准。通过回收氯化钠晶体,年产生收益约50万元。智能控制系统的应用使运行成本降低了40%,投资回收期约4年,企业也因此获评环保绩效A级企业。

 扫一扫添加微信