该项目历史背景
该厂家乙稀系统引发含二氧化氮废水处理方法(50吨/钟头),二氧化氮氨水浓度起伏大(100-500mg/L),且内含苯系物等难降解塑料有机酸物。
废水处理工艺材料及主要来源
是来自于乙稀生产制造设施的工序落水管:
分解甲烷气体
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
混炼物
:5-15mg/L
COD
:3000-8000mg/L
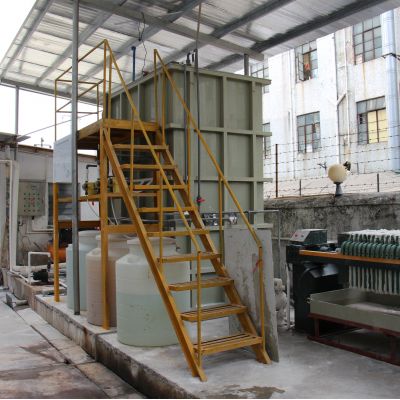
工作新工艺步骤流程
所采用"汽提+生物学除理+高层阳极氧化"结构加工:
甲烷气体回收处理
:蒸气汽提塔(环境温度110℃,负担0.12MPa),甲烷气体回收分类处理率>95%
生物体除理
:
淀粉水解过酸池:HRT=12h,pH6.0-6.
pp生物工程反响器:加药专性菌苗,DO 3-4mg/L
深度1处理
:
臭氧的危害催化剂的作用硫化(O₃加药系统量80g/m³)
活性酶炭钎维吸
后面使用效果
环保再生资源回收甲烷气体色度>98%,工业废水处理于生育设备
出液质量指标:COD<60mg/L,苯系物未检测出
塑炼物祛除率>99.5%
获选石油化工相关行业"健康服装厂"操作示范工程项目
新技术比对与设计意见与建议
系统参数值
例一(回填场)
例案二(养植场)
案列三(炼油厂厂)
二氧化氮含量(mg/L)
50-
80-
100-
核心理念流程
UASB+AO
好氧池氨空气氧化
汽提+怪物治疗
投入资金人工成本(元/吨)
3.2万
2.10000
4.10万
运作成本费(元/吨)
6.
3.
9.
甲烷气体有效利润率
85%
92%
95%
调试提倡
:
高含量有机酸废气(COD>10000mg/L)先期思考厌氧反应器施工工艺
含硫废水处里方法需匹配汽提或有机化学氧化反应预处里
绿色环保氮比废水处理工艺个性化推荐厌氧反应器氨氧化反应水平
石化厂生产废水建意结构专业氧化物加工
业进步前景
二氧化氮资源共享化
:环保型膜剥离 技能可将二氧化氮溶解度提至99.5%上面的
智慧教育化有效控制
:AI贝叶斯做到充分均匀溶解二氧化氮浓硫酸浓度时时干预
碳减少排放选择
:解决装修标准定为CCER碳在线交易装修标准
工艺技术交叉耦合
:太阳能发电-沼气的出现-废气治理 能开相辅相成经济模式
按照这两个主要表现情况可能知道,丁烷废渣操作方法操作需结合废渣操作方法特征选定根据性生产工艺,在标准废气的同時实行物资出售。将来跟随着"双碳"要求助推,丁烷废渣操作方法的自然能源化利用率将成环保型方面的非常重要经济发展导向。

 扫一扫添加微信